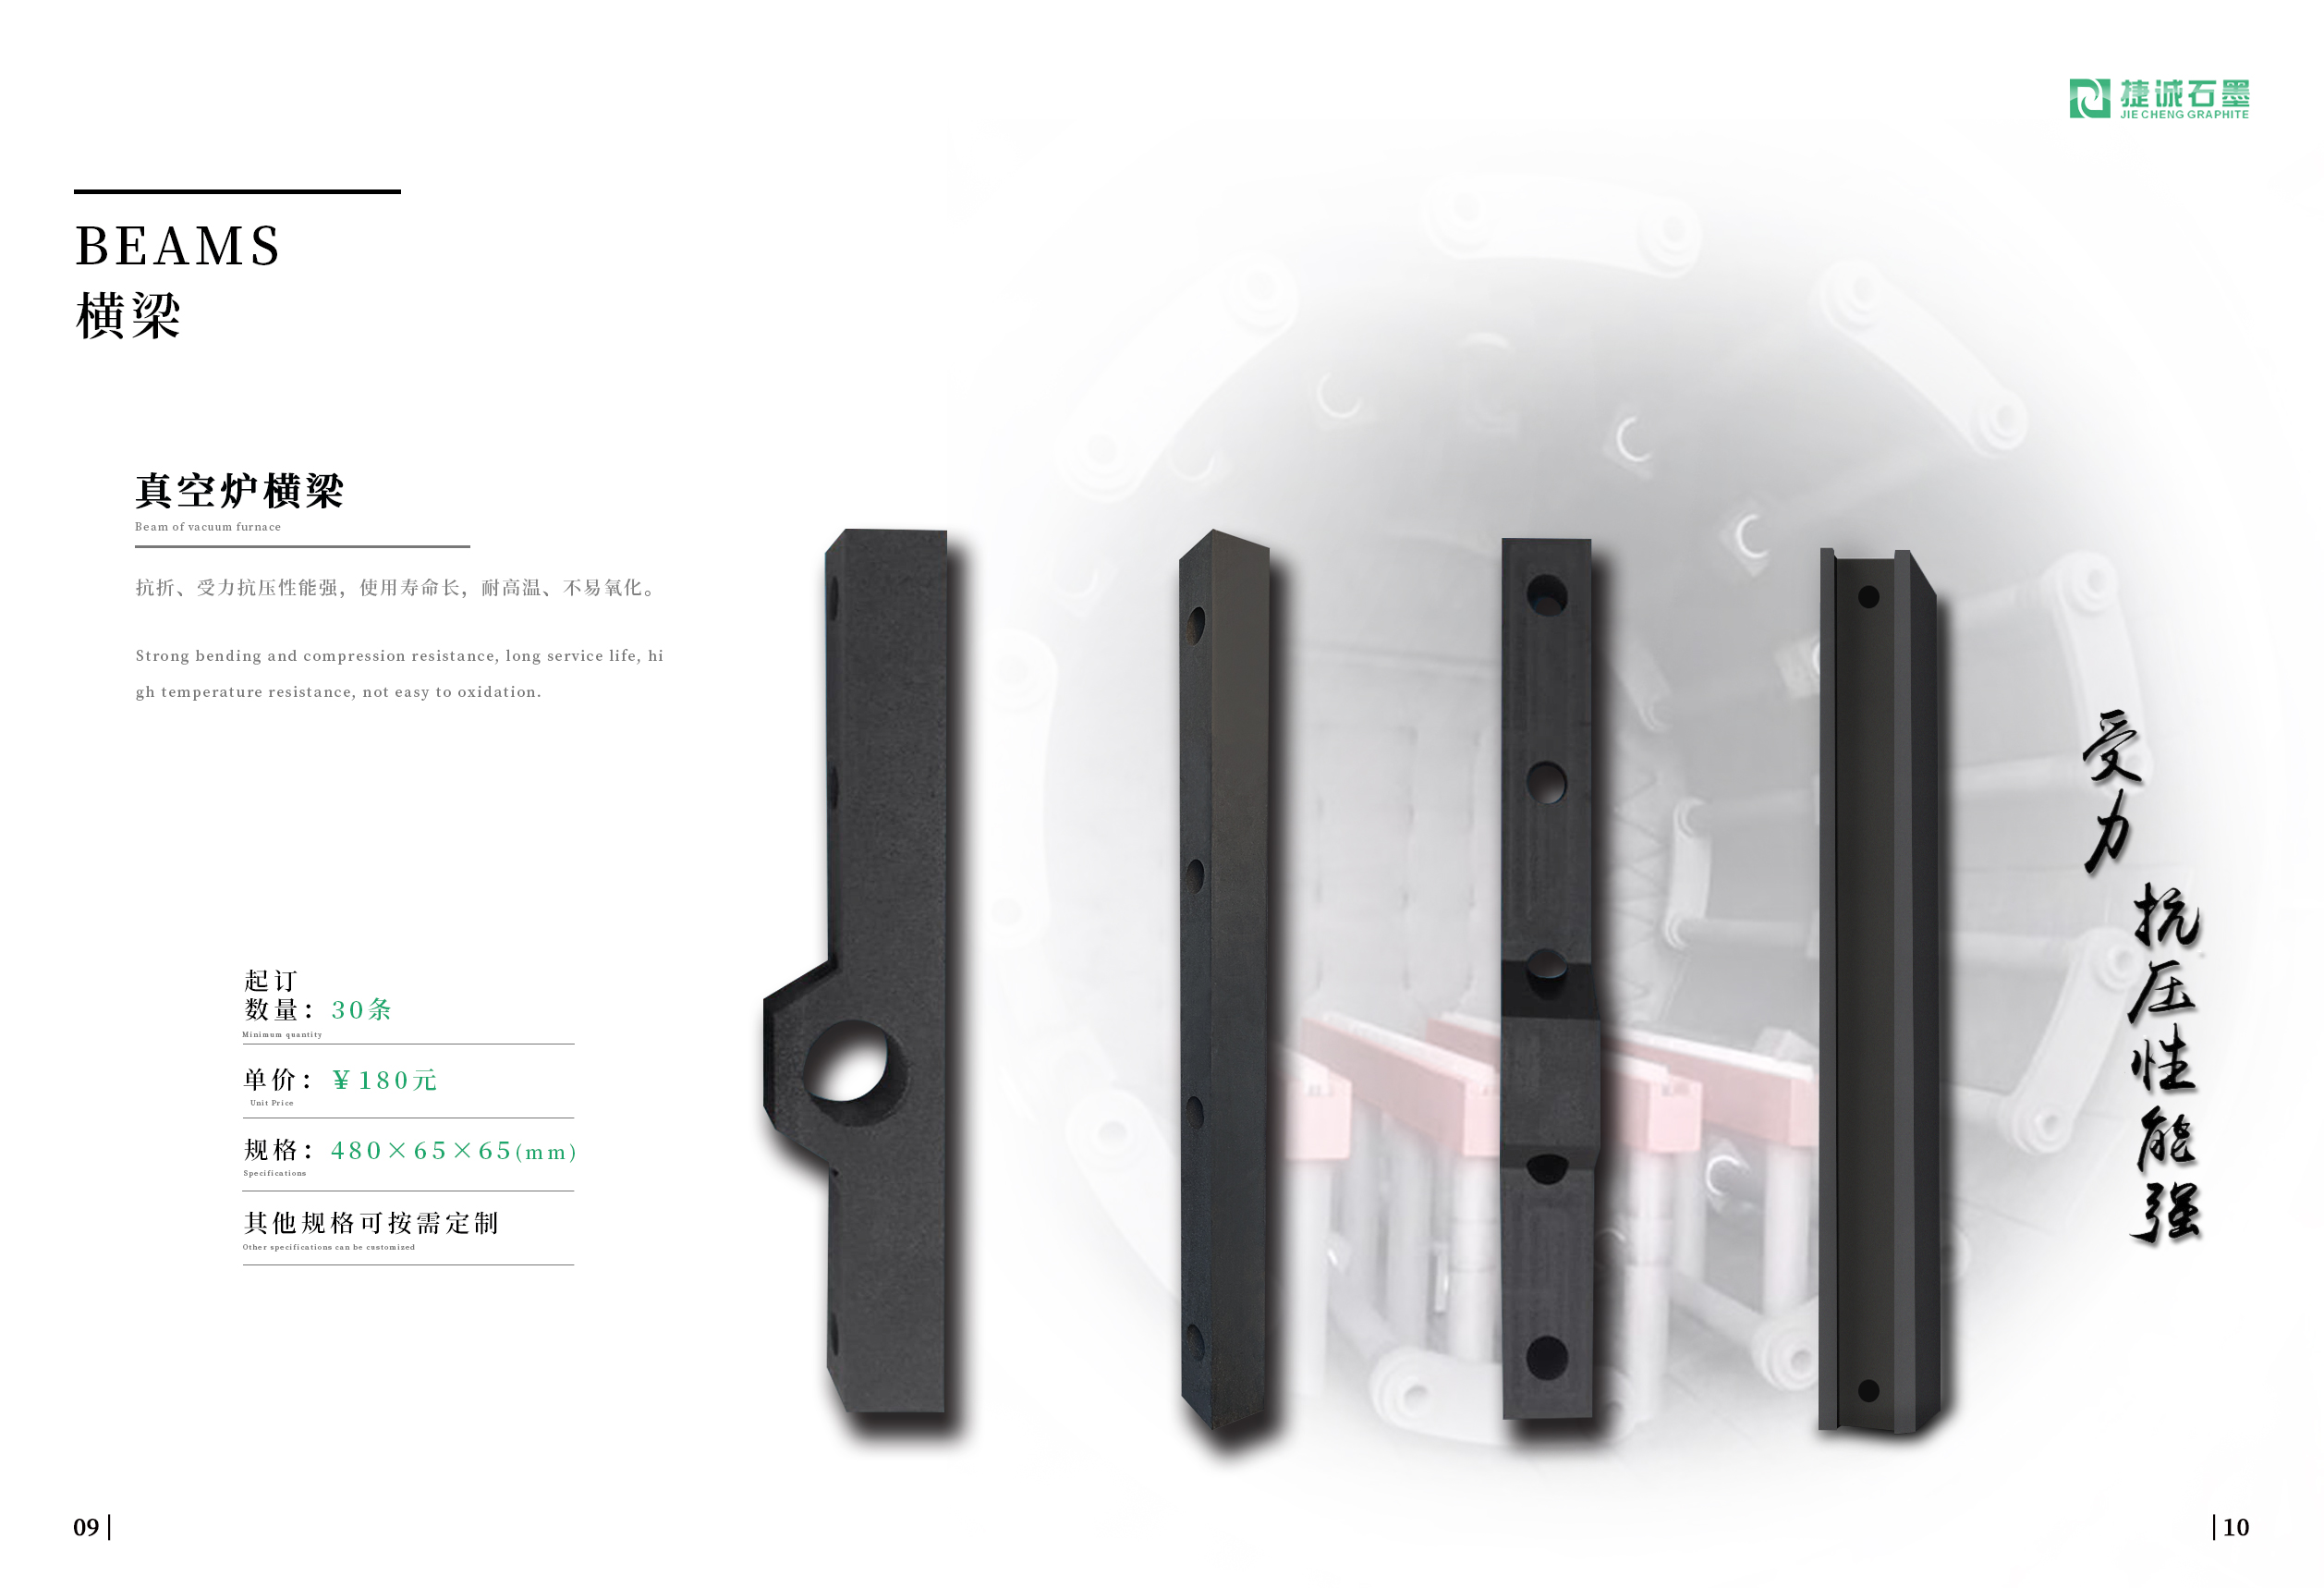
真空炉石墨横梁的标准精度一般需抵达±0.05mm,高精度运用场景下乃至要求±0.01mm或更高。这一精度要求由其材料特性、加工工艺及真空炉的苛刻工况共同决定,具体分析如下:
一、材料特性对标准精度的制约
低密度与脆性:石墨密度低(1.7-2.2g/cm3)且为脆性材料,加工时易因触摸力过大导致表面危害或碎屑脱落,进而影响标准安稳性。例如,若运用硬质合金探针测量,或许因探针压力导致石墨表面划痕深度达0.02mm,超出公差要求。因此,加工过程中需选用轻触式探针(如红宝石探针,触摸力≤0.1N)或非触摸式测量技术(如激光扫描、光学投影),以减少对材料的危害。
各向异性:石墨的导热性、导电性及机械性能随晶粒方向改动,或许导致测量数据动摇。例如,沿不同方向测量同一石墨横梁的直径,结果或许相差0.005mm。为下降差错,需统一测量方向(如沿石墨纤维方向),或通过屡次测量取平均值。
热安稳性:石墨在高温下标准改动明显,需严峻操控测量环境温度。例如,在20℃恒温车间测量时,石墨横梁标准安稳;但若环境温度动摇1℃,或许导致标准改动0.0025mm,超出公差要求。因此,测量需在恒温车间(20±1℃)进行,并记载环境温度以批改热膨胀差错。
二、加工工艺对标准精度的确保
等静压成型:用于出产高密度(≥1.85g/cm3)石墨件,确保材料内部无气孔、结构均匀,然后减少因内部缺陷导致的标准差错。例如,通过等静压成型出产的石墨横梁,其密度均匀性可达±0.01g/cm3,为标准精度供给根底确保。
模压成型:适用于杂乱形状部件(如螺纹石墨螺栓),标准精度需达±0.05mm。例如,某企业选用模压成型工艺出产石墨横梁,通过优化模具规划和加工参数,成功将标准公差操控在±0.04mm以内,满足真空炉装置要求。
3D打印技术:作为新式的增材制造技术,可完结多孔石墨结构,用于轻量化支撑件或定制化流道规划。例如,某航空企业选用3D打印技术出产真空炉石墨横梁,通过准确操控打印层厚和激光功率,将标准精度提升至±0.02mm,一起减轻重量20%。
三、真空炉工况对标准精度的苛刻要求
高温环境:真空炉工作温度一般达1500-2000℃,石墨横梁需在此温度下坚持标准安稳。例如,某半导体真空炉要求石墨横梁在2000℃下标准改动≤0.01mm,否则或许导致炉内组件装置失效。为此,需选用高纯度石墨(固定碳≥99.99%)并严峻操控热膨胀系数。
高真空环境:真空炉真空度,石墨横梁需在此环境下坚持气密性。例如,某真空炉用石墨横梁需通过氦质谱检漏仪检测,否则或许导致炉内污染或工艺失败。因此,石墨横梁的标准精度需与密封结构(如O型圈槽)严峻匹配,公差需操控在±0.01mm以内。
机械载荷:石墨横梁需接受炉内组件的重量及热应力,要求具有满足的机械强度。例如,某真空炉用石墨横梁需满足压缩强度≥50MPa、抗弯强度≥150MPa的要求,否则或许因强度缺乏导致标准变形。为此,需通过三点弯曲实验(ASTM D790)评价抗弯强度,并优化石墨横梁的结构规划。
四、典型运用案例分析
案例1:半导体真空炉石墨横梁
要求:标准精度±0.01mm,固定碳≥99.99%。
解决方案:选用等静压成型工艺出产高密度石墨件,并通过激光扫描测量技术完结三维标准精控。经检测,该石墨横梁在2000℃下标准改动仅0.008mm,满足半导体工艺要求。
案例2:航空真空炉石墨横梁
要求:标准精度±0.02mm,重量减轻15%,具有多孔流道结构。
解决方案:选用3D打印技术出产定制化石墨横梁,通过优化打印参数完结轻量化规划。经测验,该石墨横梁重量减轻18%,流道阻力下降20%,一起标准精度达标。