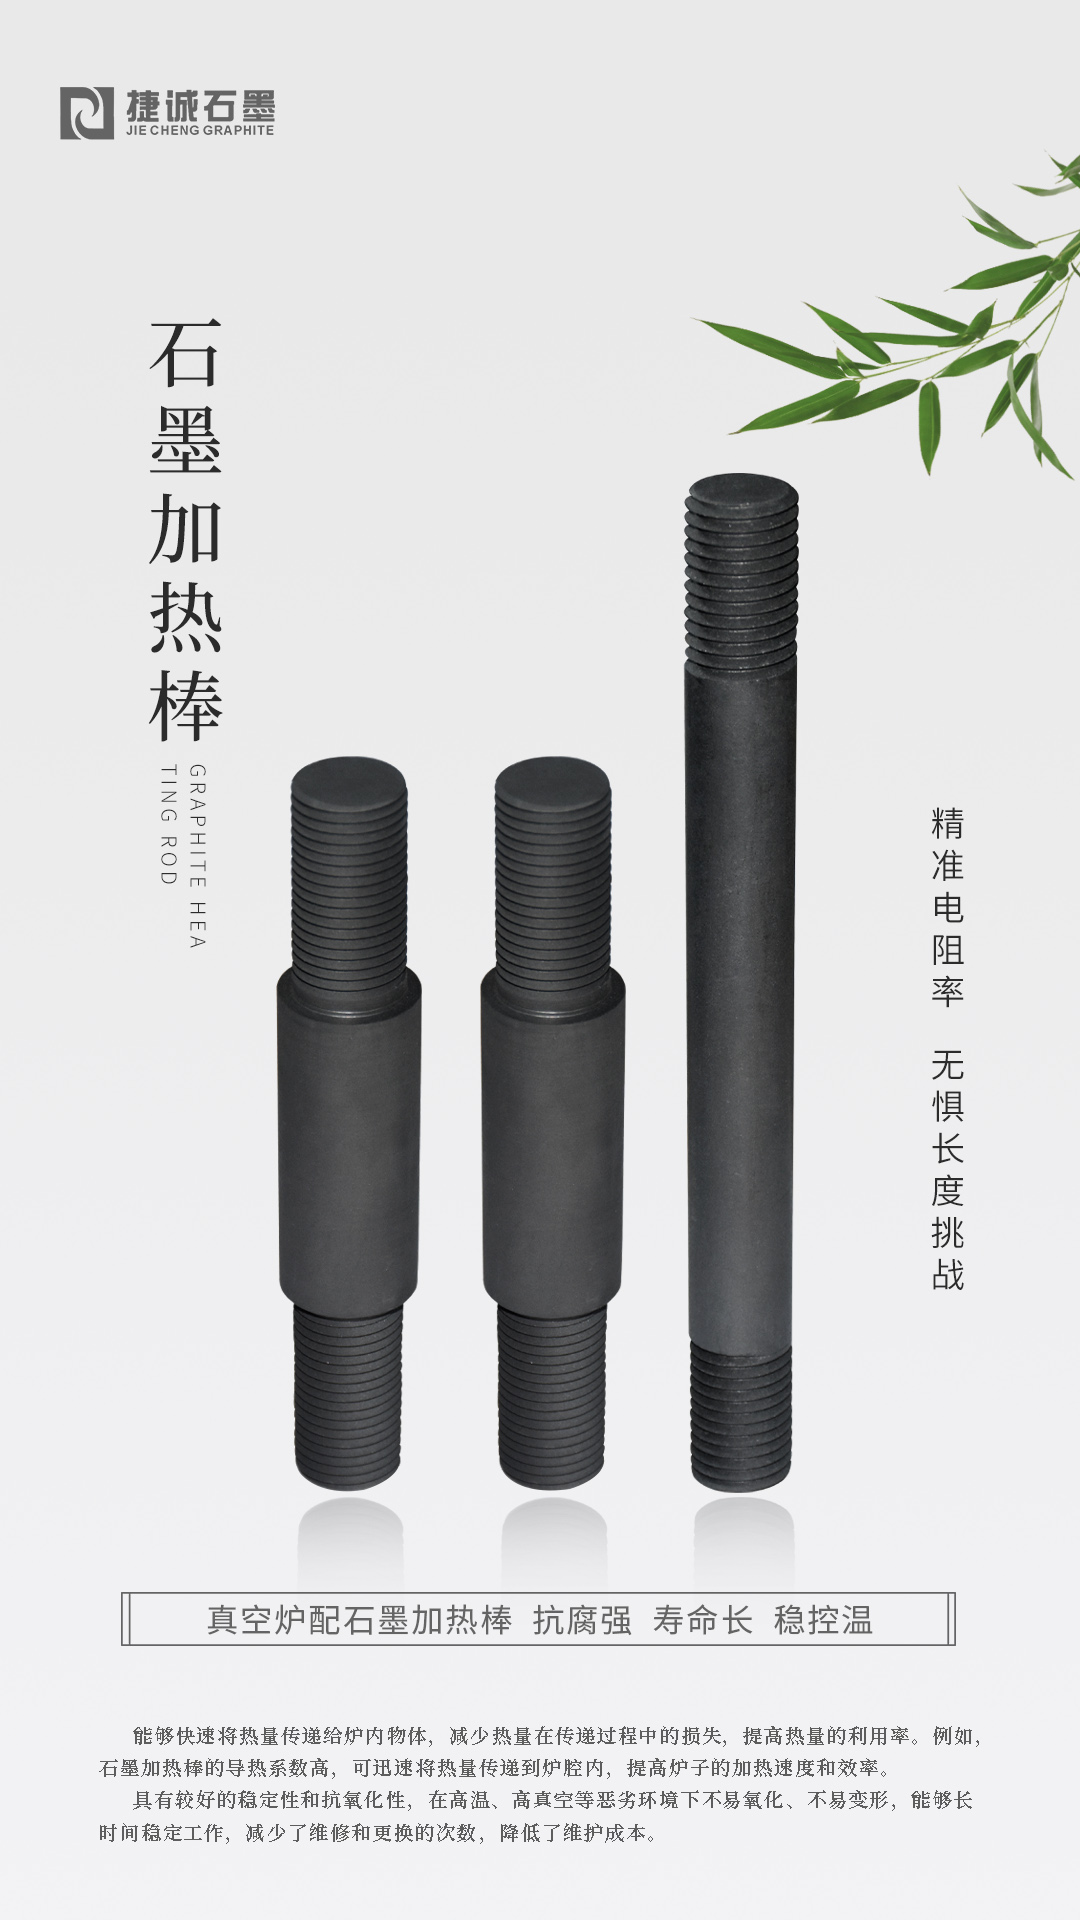
真空炉石墨件的制作质量
真空炉石墨件的制作质量是影响其功能、寿数及设备运转可靠性的关键因素。以下从多个维度详细剖析制作质量的中心要素、影响因素及质量保证办法:
一、制作质量的中心要素
资料纯度与等级
高纯度石墨:用于真空炉的石墨一般要求纯度≥99.9%(如等静压石墨),杂质(如Si、Fe等)含量过高会导致高温下氧化加快、热导率下降,乃至污染炉内环境。
资料等级:依据运用温度和气氛选择不同等级(如细颗粒结构石墨适用于高温高真空环境)。
致密度与孔隙率
致密度:致密度越高(理论密度≥1.85g/cm3),石墨的抗热震性、机械强度和抗氧化性越好。
孔隙率:低孔隙率(≤5%)可削减气体浸透,下降氧化风险。
尺度精度与加工工艺
精密加工:石墨件需经过数控机床(CNC)或电火花加工(EDM)保证尺度精度(如±0.01mm),防止因装配间隙导致热传导不均。
外表处理:抛光处理可下降外表粗糙度(Ra≤0.8μm),削减热辐射损失和污染物附着。
热稳定性与抗氧化性
热膨胀系数:低热膨胀系数可削减高温下的热应力裂纹。
抗氧化涂层:在石墨外表涂覆SiC、TaC等涂层可显著提高抗氧化能力,延伸运用寿数。
二、影响制作质量的关键因素
原资料选择
天然石墨 vs. 人工石墨:人工石墨(如等静压石墨)因结构均匀、纯度高,更适合真空炉环境。
批次一致性:不同批次质料的灰分、粒度散布差异或许导致功能动摇。
成型工艺
等静压成型:相比模压成型,等静压成型可获得更高致密度和各向同性功能。
烧结温度与时间:烧结温度(一般2000-3000℃)和时间缺乏会导致石墨结构疏松。
机加工与后处理
刀具磨损:加工硬脆石墨时刀具磨损快,需定时更换以防止尺度偏差。
清洗工艺:加工后的石墨件需用超纯水或酒精清洗,防止残留切削液污染炉内。
质量检测手段
无损检测:X射线探伤、超声波检测可发现内部裂纹或孔洞。
功能测试:热震实验(模拟急冷急热)、抗氧化实验(高温氧化失重率)是关键指标。
三、质量保证办法
规范化生产流程
严格遵循ISO 9001或ASME规范,从质料查验到制品出厂全程可追溯。
示例:某企业经过MES体系实现生产数据实时监控,不良品率下降至0.5%以下。
先进设备投入
选用高精度五轴加工中心、真空热处理炉等设备,保证加工精度和热处理效果。
案例:某企业引进德国进口等静压机,产品致密度提高至1.88g/cm3。
工艺优化与研制
经过有限元剖析(FEA)模拟石墨件在高温下的应力散布,优化结构设计。
立异:开发梯度结构石墨(外表致密、内部多孔),统筹强度与轻量化。
供货商办理
对原资料供货商进行定时审核,保证质料质量稳定。
合作模式:与科研机构联合开发新型石墨资料(如掺杂SiC的复合石墨)。
四、质量问题的典型表现与解决方案
问题类型 原因剖析 解决方案
外表氧化 原资料纯度低或涂层缺失 改用高纯度石墨并增加抗氧化涂层
裂纹或开裂 热应力或加工缺点 优化热处理工艺,加强无损检测
尺度超差 机加工精度缺乏 引进在线丈量体系,实时修正刀具
污染炉内环境 清洗不完全或资料蒸发 选用超临界CO2清洗,选用低蒸发资料
五、总结
真空炉石墨件的制作质量需从资料、工艺、检测等多环节严格把控。高质量石墨件应具有高纯度、高致密度、低孔隙率、优异热稳定性及抗氧化性。经过规范化生产、先进设备投入及持续工艺优化,可显著提高产品功能和可靠性,满足高端真空炉(如半导体、航空航天领域)的严苛要求。